Производство сэндвич-панелей в Узбекистане: технологии, материалы и области применения
1 минута чтение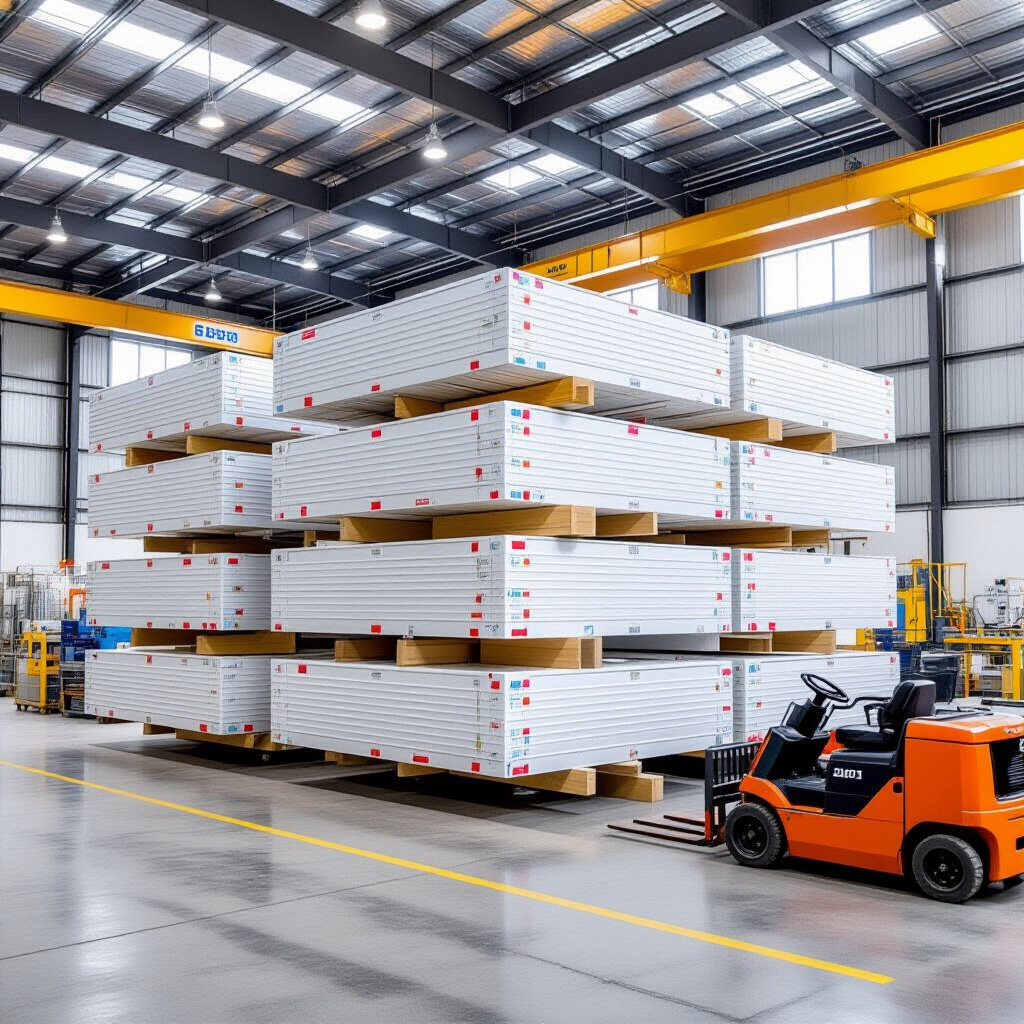
Строение панели и назначение каждого слоя
Сэндвич-панель — слоистая конструкция из двух профилированных стальных листов и среднего слоя, соединённых клеевым составом. Облицовка воспринимает нагрузки и защищает сердечник от влаги и ультрафиолета, наполнитель определяет сопротивление теплопередаче и жёсткость на изгиб. Толщина изделия — от 50 до 200 мм.
Облицовочные листы, цинкование и полимерные покрытия
Облицовку изготавливают из стали толщиной 0,45–0,7 мм с цинковым покрытием 100–275 г/м². Поверх цинка наносят полимер: полиэстер около 25 мкм, пурал 50 мкм, PVDF 25–27 мкм. Профилирование микроребром повышает жёсткость и площадь контакта с клеем. Из такой стали делают профнастил, а также Сетки.
Наполнители: минеральная вата, пенополиуретан, PIR, пенополистирол
Минеральная вата плотностью 100–120 кг/м³ имеет теплопроводность 0,040–0,045 Вт/(м·К) и не горит. Пенополиуретан 40–50 кг/м³ — 0,022–0,025 Вт/(м·К), группы Г3–Г4. PIR — 0,021–0,024 Вт/(м·К) при классах Г1–Г2, пенополистирол — 0,035–0,040 Вт/(м·К). Меньшая теплопроводность снижает нужную толщину панели, но горючие сердечники уступают вате по огнестойкости.
Технологическая цепочка производства
Изготовление ведут на линии непрерывного цикла: полотно движется от разматывателя к отрезному устройству без остановок между операциями.
Подготовка рулона, нанесение клея и укладка компонентов
Рулон разматывают, правят, профилируют валками и очищают. Двухкомпонентный полиуретановый клей наносят на гребни профиля с расходом 180–300 г/м². Жизнеспособность смеси — десятки минут, поэтому простой линии приводит к застыванию состава в узлах.
Формирование профиля, вспенивание, отверждение и резка
Компоненты пенополиуретана или PIR заливают между листами, вспенивание проходит в конвейере-ограничителе за 3–8 минут. Минеральную вату подают ламелями поперёк движения полотна. Затем следуют отверждение, охлаждение и раскрой пилой с допуском ±5 мм.
Режимы процесса и их влияние на характеристики
Температура, давление и скорость движения полотна
Клеевые компоненты подают при 20–30 °C, плиты конвейера подогревают до 35–60 °C, скорость полотна — 3–12 м/мин. При заниженной температуре или завышенной скорости полимеризация не успевает завершиться до выхода из зоны нагрева, и прочность скрепления слоёв снижается.
Дозирование компонентов и постоянство плотности
Отклонение дозирования на несколько процентов смещает плотность сердечника, а с ней — прочность на сжатие и теплопроводность. Неравномерная подача вспенивающего агента даёт разнотолщинность и волну на облицовке.
Проверка качества и типичные дефекты
Испытания на отрыв слоёв и замеры геометрии
Адгезию контролируют отрывом облицовки от сердечника: для панелей с минеральной ватой нормируется не ниже 0,06 МПа. Геометрию проверяют по длине с допуском ±5 мм, ширине ±3 мм, толщине ±2 мм. Осмотр выявляет вмятины, царапины и разнотон покрытия.
Расслоение, коробление, неровный замок и их причины
Расслоение вызывают недостаточный расход клея, пыль на металле, непрогретый сердечник. Коробление связано с разной температурой слоёв и незавершённой полимеризацией. Неровный замок появляется при износе валков и сбоях натяжения полосы.
Ограничения производства и применения
Пожарные требования и допустимые области использования
Горючие наполнители ограничивают этажность и назначение зданий и требуют устройства противопожарных отсечек. Минеральная вата даёт конструкции с пределами огнестойкости EI 60–EI 240.
Климатические факторы и устойчивость покрытия
Резко континентальный климат с перепадами от −35 до +45 °C, ультрафиолетом и пылью задаёт требования к покрытию: полиэстер теряет глянец за 5–7 лет, пурал и PVDF сохраняют цвет дольше. Пенополиуретановый сердечник работоспособен от −60 до +80 °C.
Снабжение сырьём и хранение готовой продукции
Рулонная сталь и химические компоненты поступают партиями, смена поставщика отражается на оттенке металла и адгезии. Хранение ведут под навесом, укладывая панели штабелем до 1,5 м на подкладки с шагом 1–1,5 м.