Производство сэндвич-панелей: технология, материалы и основные этапы изготовления
1 минута чтение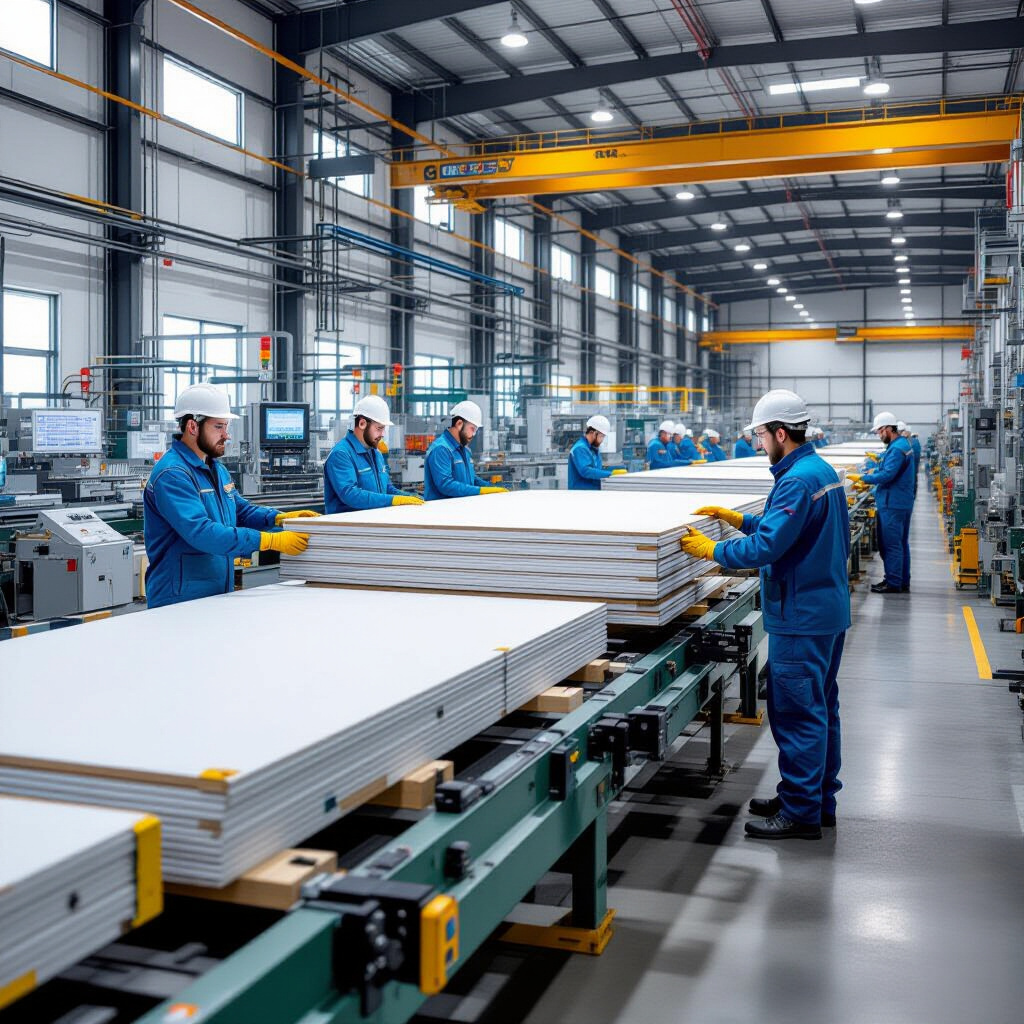
Устройство сэндвич-панели и роль каждого слоя
Изделие представляет собой трёхслойную конструкцию: два облицовочных листа и сердечник между ними. Слои скрепляются клеевым составом, а продольные кромки облицовки отформованы в замковый профиль, который соединяет панели при монтаже без дополнительного крепежа на стыке. Типовая толщина изделия лежит в диапазоне 50–250 мм, длина ограничена возможностями линии и транспорта.
Каждый слой отвечает за свой участок работы: облицовка воспринимает изгибающие нагрузки и защищает утеплитель от влаги и механики, сердечник снижает теплопередачу и повышает жёсткость, замок обеспечивает плотность стыка и герметичность. Замена любого слоя на другой материал меняет и прочность, и теплозащиту готовой конструкции.
Облицовка: материалы, профиль и защитные покрытия
Основной материал — сталь толщиной 0,45–0,7 мм с горячим цинковым покрытием 100–275 г/м² и полимерным слоем порядка 25 мкм. Применяются также алюминий, ПВХ и плиты OSB — как и другие Кровельные материалы, они подбираются под конкретные условия эксплуатации. Прокатка на профилегибочном стане формирует продольные и поперечные рёбра, микрорельеф под клей и элементы замка; малый радиус гиба задают, чтобы не растрескалось покрытие.
Сердечник: утеплители и их физические параметры
Минеральная вата идёт плотностью 100–120 кг/м³, пенополиуретан — 40–60 кг/м³, пенополиизоцианурат близок к нему по массе, пенополистирол — 15–35 кг/м³. Теплопроводность минеральной ваты составляет 0,040–0,045 Вт/(м·К), жёстких пен — 0,022–0,028 Вт/(м·К). Рост плотности повышает несущую способность на сжатие, но увеличивает массу и расход сырья.
Технологические схемы производства
Различают непрерывный и периодический методы. Первый ориентирован на серийный выпуск панелей постоянной номенклатуры, второй — на толстые изделия и небольшие партии со сменой геометрии.
Непрерывная линия: от рулона до готовой панели
Схема объединяет размотку рулона, профилирование, подачу утеплителя, клеенанесение, отверждение и резку. Полиуретановые сердечники вспениваются непосредственно между облицовками в туннеле при температуре 40–60 °C, минеральная вата подаётся готовыми плитами поперёк движения. Скорость линии обычно составляет 3–15 м/мин.
Периодический способ: пресс-формы и заливка
Компоненты дозированно заливают в форму с уложенными облицовками, после чего пресс создаёт давление и выдержку до завершения реакции. Форма подогревается, время цикла задаётся толщиной панели и рецептурой. Способ даёт больше свободы по геометрии, но ниже по производительности и требует переналадки оснастки.
Этапы производственного цикла
Последовательность операций определяет адгезию и геометрию: подготовка металла, формирование профиля, склеивание, отверждение, обрезка и упаковка.
Подготовка рулона, профилирование и очистка поверхности
Рулон раскатывают, правят и подают в профилегибочный стан с набором валков; калибровка пар валков задаёт допуск по ширине и высоте замка. Перед склейкой поверхность очищают от пыли, остатков масла и влаги, при необходимости наносят грунт — загрязнение снижает контакт и приводит к локальному непроклею.
Нанесение клея, укладка утеплителя и отверждение
Клей распределяют валиками или форсунками с расходом 150–250 г/м², температура нанесения поддерживается около 20–25 °C, жизнеспособность состава ограничена 30–60 минутами. Утеплитель укладывают с натягом по профилю, затем следует отверждение под давлением и нагревом. Нагрев ускоряет реакцию, но избыток температуры ведёт к вспениванию клеевой линии.
Резка, контроль длины и упаковка
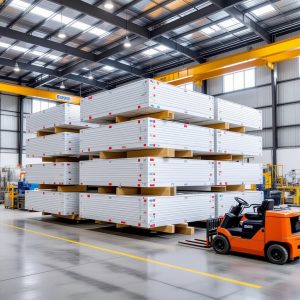
Отвердевший ковёр режут дисковой пилой, длина задаётся допуском ±5 мм, толщина и ширина контролируются с точностью порядка ±2 мм. Готовые изделия упаковывают в защитную плёнку с маркировкой партии и датой выпуска; плёнка предохраняет полимерное покрытие от царапин при перевозке.
Факторы, влияющие на качество и свойства панели
Свойства задаются сочетанием рецептуры клея, режимов линии и точности механики, а не отдельным параметром.
Адгезия, температура и скорость линии
Прочность на отрыв облицовки от сердечника обычно нормируется на уровне 0,06–0,1 МПа. Адгезия падает при понижении температуры клея ниже 18 °C, при повышении скорости конвейера сверх времени схватывания и при избыточной влажности металла. Чем быстрее движется полотно, тем короче контакт слоёв до фиксации.
Геометрия замка и допуски размеров
Замок формируется валками и должен обеспечивать плотное соединение без зазоров, при этом кривизна панели ограничивается примерно 1 мм на 1 м длины, а отклонение по ширине — ±2 мм. Смятый или недоформованный профиль приводит к продуванию стыка и смещению плоскостей.
Контроль качества и типичные дефекты
Проверки делят на разрушающие, по образцам, и неразрушающие, по внешнему виду и геометрии партии.
Испытания на прочность, теплопроводность и огнестойкость
Образцы испытывают на сжатие при 10 % деформации, на отрыв облицовки, измеряют теплопроводность в стационарном режиме, а огнестойкость подтверждают по методике, дающей классы от EI 30 до EI 240. Для минеральной ваты дополнительно проверяют содержание негорючих компонентов.
Расслоение, пустоты, коробление и непроклей
Расслоение возникает при недостаточном расходе клея, пустоты — при неравномерной заливке или недостаточном давлении, коробление — при разнице температур облицовок и напряжении кромок, непроклей — при загрязнённой или влажной поверхности металла.
Ограничения технологии и условия производства
Режимы связаны между собой: изменение одного параметра требует корректировки соседних.
Совместимость материалов и температурные режимы
Соотношение изоцианата и полиола в рецептуре пенополиуретана выдерживают близким к 1:1, компоненты подают при 18–25 °C. Минеральная вата требует клеёв с иной эластичностью, чем жёсткие пены, поэтому универсальные составы дают худший результат на одном из типов сердечника.
Требования к цеху, влажности и хранению сырья
Влажность воздуха 40–60 % и температура 15–25 °C снижают риск конденсата на металле и потери адгезии. Рулоны и химические компоненты хранят в закрытом складе без резких перепадов, панели — на ровном основании с ограничением высоты штабеля, чтобы замок не деформировался под собственным весом.